Opérations & Industrie

Maintenance préventive : définition, méthodes et plan d’action

La maintenance préventive permet de limiter les pannes et leurs impacts sur la production et la qualité. Son efficacité repose sur l’implication et la montée en compétences des opérateurs pour mieux anticiper les besoins de maintenance. Voici une méthode concrète pour structurer un plan adapté aux PME et ETI.

3min•23 octobre 2026
null

Rédigé par Océane, mis à jour le 23 octobre 2026

Rédactrice Bpifrance Conseil

Table des matières

Qu’est-ce que la maintenance préventive ?

La maintenance préventive regroupe les interventions de maintenance réalisées pour réduire la probabilité de panne , la dégradation d’un équipement ou les défauts qualité. Elle repose sur des échéances définies à l’avance, sur l’état observé de la machine ou sur l’analyse de données permettant d’anticiper une dérive.

Elle concerne des opérations variées : inspections, nettoyage, lubrification, resserrage, réglage, étalonnage, contrôle de sécurité, remplacement de pièces d’usure ou vérification de paramètres. L’objectif n’est pas d’empêcher toute panne, ce qui serait irréaliste, mais de maîtriser le risque au meilleur niveau de coût, de disponibilité et de sécurité.

null

Le saviez-vous ?

Un plan préventif ne doit pas couvrir tous les équipements avec la même intensité. Une pièce peu coûteuse, disponible et sans impact sur la sécurité peut parfois être gérée en corrective, tandis qu’un actif critique justifie un suivi renforcé.

Maintenance préventive et corrective (curative) : quelles différences ?
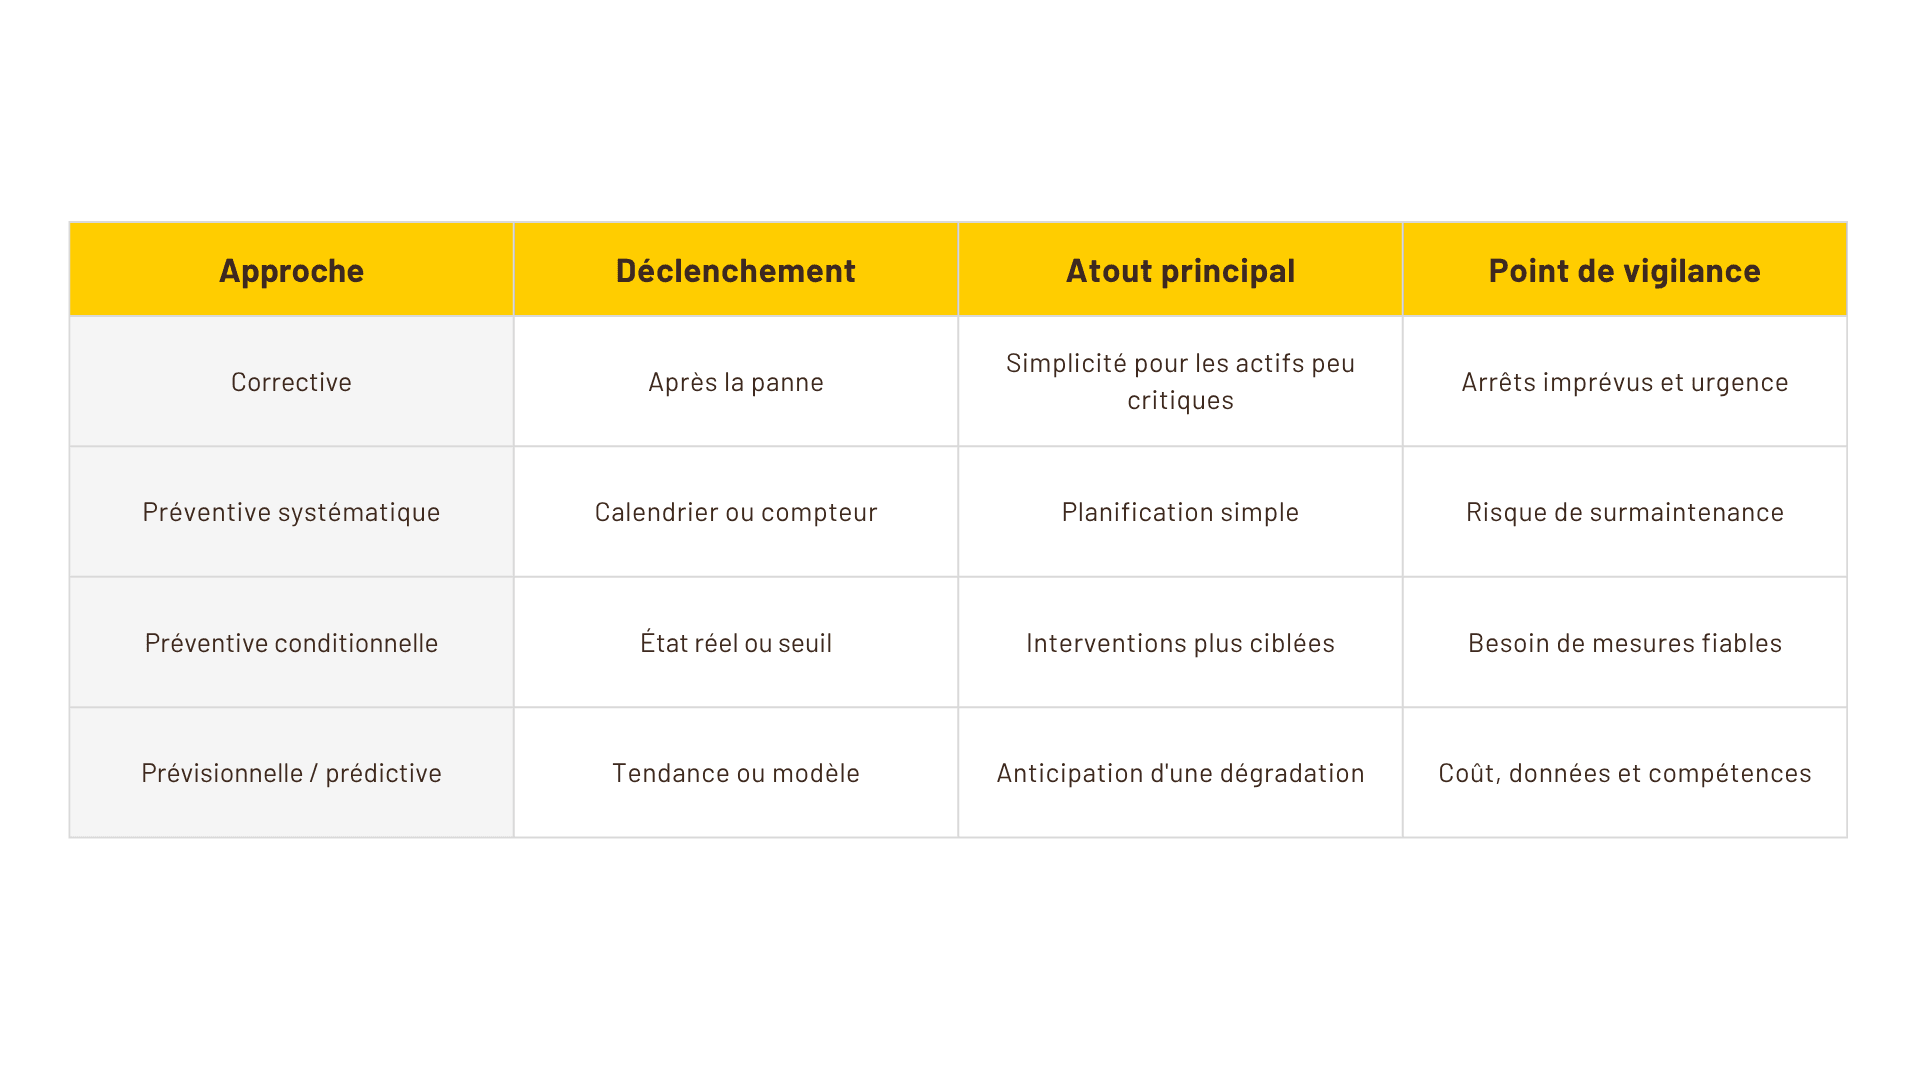
La maintenance corrective, aussi appelée curative lorsqu’elle vise une réparation durable, intervient après la panne. Elle peut être pertinente pour des composants non critiques, faciles à remplacer et dont l’arrêt a peu de conséquences. La maintenance préventive intervient avant la défaillance, selon une fréquence ou un critère défini.

Ces approches sont complémentaires. Une politique robuste affecte à chaque actif la stratégie la plus cohérente avec sa criticité, son mode de défaillance, son coût de remplacement et les contraintes de production.

tableau maintenance preventive

La maintenance préventive systématique

Elle déclenche les opérations à intervalles prédéfinis : date, heures de fonctionnement, kilomètres, cycles ou quantité produite. Elle convient lorsque l’usure est relativement régulière, que les recommandations constructeur sont structurantes ou qu’une obligation impose une périodicité. Son principal risque est la surmaintenance : remplacer trop tôt une pièce encore fonctionnelle peut générer des coûts, immobiliser inutilement l’équipement et même introduire un défaut lors de l’intervention.

La maintenance préventive conditionnelle

Elle repose sur la surveillance de l’état réel de l’actif. Une inspection, une mesure de vibration, une température, une analyse d’huile, une intensité électrique ou un autre indicateur déclenche l’action lorsqu’un seuil est atteint. Cette méthode rapproche l’intervention du besoin réel, mais exige des règles claires, des instruments fiables et une réaction organisée lorsque l’alerte apparaît.

La maintenance préventive prévisionnelle

Souvent rapprochée de la maintenance prédictive, elle exploite l’évolution des données pour estimer le moment où une dégradation risque de devenir critique. Elle peut utiliser une tendance simple, un modèle statistique ou, lorsque le cas le justifie, l’intelligence artificielle. Elle doit rester ciblée sur des actifs pour lesquels l’anticipation produit une valeur opérationnelle mesurable.

Les avantages de la maintenance préventive

Lorsqu’elle est bien dimensionnée, la maintenance préventive améliore la maîtrise des opérations et rend l’activité moins dépendante des urgences.

  • Réduire les arrêts non planifiés et leurs conséquences sur les délais de production.
  • Préparer les interventions, réserver les compétences et sécuriser la disponibilité des pièces.
  • Prolonger la durée de vie des équipements lorsque l’entretien limite effectivement l’usure.
  • Améliorer la sécurité et la conformité grâce à des contrôles tracés.
  • Mieux coordonner maintenance et production autour d’arrêts planifiés.
  • Capitaliser sur les historiques pour fiabiliser les gammes et les décisions d’investissement.

Le bénéfice dépend néanmoins de la pertinence du plan. Une tâche mal définie, réalisée trop souvent ou sans lien avec un mode de défaillance identifié consomme des ressources sans améliorer la disponibilité.

Les limites et le coût de la maintenance préventive

La prévention a un coût : t emps des équipes, immobilisation planifiée, pièces remplacées, contrats, instruments de mesure, logiciels et formation . Elle peut aussi créer une fausse impression de maîtrise si les opérations sont cochées sans contrôle de leur qualité ou si les historiques ne sont pas exploités.

Le bon niveau de prévention résulte donc d’un arbitrage . Il faut comparer le coût complet de l’intervention préventive au risque évité : fréquence probable de la panne, durée d’arrêt, pertes de production, impact qualité, sécurité, disponibilité des pièces et délai de remise en service. Cet arbitrage doit être révisé lorsque l’usage, l’environnement ou la criticité de l’actif évoluent.

null

Le saviez-vous ?

Avant d’ajouter des capteurs ou une solution avancée, fiabilisez les fondamentaux : causes d’arrêt, qualité des comptes rendus, schéma d’escalade, responsabilités et exploitation régulière des Pareto. Une organisation simple et tenue dans la durée produit souvent les premiers gains.

Comment construire un plan de maintenance préventive ?

1. Inventorier et hiérarchiser les actifs

Recenser les machines, sous-ensembles, utilités et équipements de sécurité. Évaluer leur criticité selon l’impact d’une panne sur la sécurité, la qualité, la production, les coûts et les délais.

2. Analyser les défaillances

Identifier les pannes connues, les causes dominantes, les signes précurseurs et les recommandations constructeur. Les retours des opérateurs et techniciens sont essentiels.

3. Choisir la stratégie adaptée

Décider ce qui relève du correctif assumé, du systématique, du conditionnel ou du prévisionnel. Éviter d’appliquer la même politique à tout le parc.

4. Définir les tâches

Préciser l’action, la méthode, les critères d’acceptation, les moyens, les pièces, les règles de sécurité, la durée et la compétence requise.

5. Fixer les fréquences

S’appuyer sur les préconisations, l’historique et les conditions réelles d’utilisation. Ajuster progressivement selon les résultats.

6. Planifier les ressources

Coordonner les créneaux avec la production, réserver les intervenants et préparer les pièces, outillages, permis et documents.

7. Tracer et améliorer

Enregistrer le réalisé, les anomalies, les temps et les suites données. Réviser les gammes grâce aux données et au retour d’expérience.

Quels sont les différents niveaux de maintenance ?

Toutes les opérations de maintenance préventive ne nécessitent pas le même niveau de compétences ou d’expertise. Elles peuvent être organisées en cinq niveaux, du geste simple réalisé directement sur l’équipement jusqu’à l’intervention lourde faisant appel à des moyens spécialisés.

  • Niveau 1 : les opérations simples réalisées par l’opérateur : Il s’agit des actions courantes pouvant être effectuées directement par l’utilisateur de l’équipement : contrôles visuels, nettoyage, vérifications simples ou opérations élémentaires prévues dans les consignes de maintenance.
  • Niveau 2 : les interventions courantes de maintenance : Ces opérations nécessitent davantage de compétences techniques et peuvent être réalisées par du personnel qualifié, avec des procédures et des moyens adaptés : remplacement de composants simples, réglages ou contrôles plus approfondis.
  • Niveau 3 : les interventions techniques nécessitant un diagnostic : Ce niveau concerne des opérations plus complexes impliquant l’identification d’une panne ou d’une dérive, des réglages spécifiques, des réparations ou le remplacement de composants nécessitant une expertise technique.
  • Niveau 4 : les interventions spécialisées : Elles mobilisent des compétences, des équipements ou des méthodes spécifiques et sont réalisées par des techniciens spécialisés, en interne ou avec l’appui d’un prestataire.
  • Niveau 5 : les interventions lourdes : Ce dernier niveau concerne les opérations importantes sur un équipement, comme une rénovation, une reconstruction ou des interventions nécessitant des moyens industriels spécifiques.

Cette hiérarchisation permet de confier chaque opération au bon niveau de compétence, tout en développant l’autonomie des équipes de production sur les tâches les plus simples. Elle évite également de mobiliser des ressources spécialisées sur des opérations pouvant être réalisées directement sur le terrain.

La gamme de maintenance : hiérarchiser les opérations

La gamme de maintenance décrit précisément ce qui doit être fait sur un équipement. Elle transforme une intention générale, par exemple « contrôler la machine » , en une séquence exploitable et vérifiable . Chaque opération doit indiquer le point de contrôle, la méthode, la valeur attendue ou la tolérance, l’outillage, les consommables, les risques, le temps standard et la conduite à tenir en cas d’écart.

Pour faciliter l’exécution, les tâches peuvent être regroupées par niveau de technicité : contrôles simples par les opérateurs, opérations courantes par la maintenance interne, interventions spécialisées ou réglementaires par des personnes habilitées ou des prestataires. Cette répartition évite de mobiliser des compétences rares pour des tâches élémentaires, tout en sécurisant les opérations sensibles.

Total Productive Maintenance (TPM) : impliquer toute l’entreprise dans la performance des équipements
La Total Productive Maintenance (TPM) , ou maintenance productive totale, est une démarche d’amélioration de la performance des équipements qui implique conjointement les équipes de production et de maintenance.

L’un de ses principes consiste à donner davantage d’autonomie aux opérateurs sur les opérations simples réalisées au quotidien : nettoyage, inspection, contrôle visuel ou détection des premières anomalies. Les équipes de maintenance peuvent ainsi concentrer davantage leurs compétences sur les interventions nécessitant une expertise technique.

La TPM ne se limite toutefois pas à répartir les tâches de maintenance. Elle vise plus largement à réduire les pertes liées aux équipements et à améliorer durablement leur performance, en favorisant la coopération entre les équipes, la standardisation des pratiques et l’amélioration continue.

Elle complète ainsi une politique de maintenance préventive : l’opérateur contribue à maintenir son équipement dans de bonnes conditions de fonctionnement et à détecter rapidement les dérives, tandis que les équipes de maintenance prennent en charge les opérations nécessitant des compétences plus poussées.

null

Le mot de l'expert

Plutôt que de perdre leur temps et leur argent avec l'intelligence artificielle, les industriels qui veulent améliorer leur maintenance feraient mieux de d'abord mettre en oeuvre les fondamentaux. Ceux-ci sont connus : mesure du TRS, maintenance préventive, implication des opérateurs dans la maîtrise et la maintenance de meurs machines. Tout est écrit dans la méthode Total Productive Maintenance. Il faut juste la redécouvrir : ça ne coûte rien et ça marche

Yannick Feillens, Expert Industrie chez Bpifrance Conseil

Planifier et suivre : planning et tableaux de bord

Le planning traduit le plan de maintenance en charge réelle. Il doit intégrer les contraintes de production, les fenêtres d’arrêt, les compétences, les pièces et les dépendances entre interventions. Une planification trop ambitieuse conduit à reporter en permanence les tâches, ce qui dégrade la confiance dans le dispositif.

Le tableau de bord doit rester lisible et orienté vers l’action. Il peut suivre le réalisé par rapport au planifié, les retards, la part de correctif, les arrêts par cause, les coûts par actif et les anomalies récurrentes. Pour relier maintenance et performance industrielle, le suivi du TRS complète utilement les indicateurs de fiabilité et de maintenabilité.

Les indicateurs clés à suivre : TRS, TRG et disponibilité

  • TRS : Le taux de rendement synthétique permet de suivre la performance réelle des équipements en tenant compte notamment des arrêts, des ralentissements et des défauts de qualité. Son suivi aide à identifier les principales sources de perte de performance.

  • TRG : Le taux de rendement global offre une vision plus large de l’utilisation et de la performance des moyens de production, en intégrant également les périodes pendant lesquelles les équipements ne sont pas sollicités.

  • Pareto des arrêts : L’analyse des arrêts par durée et par fréquence permet d’identifier les causes qui pénalisent le plus la production. Elle aide ainsi à prioriser les actions de maintenance et d’amélioration là où leur impact sera le plus important.

  • Disponibilité : Elle exprime la part du temps pendant laquelle l’équipement est apte à fonctionner lorsqu’il est requis.

  • Respect du préventif : Le rapport entre les opérations réalisées à temps et celles planifiées révèle la capacité de l’organisation à tenir son programme.

  • Part du correctif : Une hausse signale que les urgences absorbent les ressources ou que le plan ne traite pas les causes pertinentes.

Ces indicateurs n’ont de valeur que si les heures de fonctionnement, les débuts et fins d’arrêt, les causes et les temps d’intervention sont saisis de manière homogène. Il est préférable de suivre quelques indicateurs compris et discutés régulièrement plutôt qu’un tableau complexe peu utilisé.

GMAO et outils digitaux pour la maintenance préventive

Une GMAO, ou Gestion de Maintenance Assistée par Ordinateu r, centralise les équipements, gammes, échéances, ordres de travail, pièces, coûts et historiques. Elle peut automatiser les déclenchements selon une date ou un compteur, faciliter la préparation, tracer les interventions et produire des analyses.

Cependant, la GMAO ne corrige pas à elle seule une organisation imprécise . Avant le déploiement, l’entreprise doit définir les référentiels, les responsabilités, les règles de saisie et les usages du tableau de bord. Un pilote sur un atelier ou une famille d’actifs permet de tester le modèle de données, d’alléger les formulaires et de former les équipes avant généralisation.

Les outils digitaux peuvent aussi connecter des capteurs, des automates, un MES ou un ERP. L’intégration doit répondre à un besoin concret et prendre en compte la cybersécurité, la gouvernance des accès, la qualité des données et la continuité de service.

Structurer et financer sa politique de maintenance

La maintenance doit être pilotée comme une fonction de performance, et non uniquement comme un centre de coûts. La feuille de route peut distinguer les actions sans investissement majeur, comme la clarification des gammes et l’analyse des causes d’arrêt, des projets nécessitant un budget : remise à niveau d’équipements, stock de pièces critiques, instrumentation, GMAO ou accompagnement externe.

Pour arbitrer, il convient de chiffrer le coût complet, les risques évités, les gains attendus et les conditions de réussite. Un projet doit disposer d’un responsable, d’indicateurs de départ, d’un périmètre pilote et d’une revue régulière. L’objectif est de démontrer la valeur avant d’étendre les investissements.

Comment Bpifrance Conseil vous accompagne ?
Bpifrance Conseil accompagne les PME et ETI dans la transformation de leurs opérations industrielles. L’intervention peut aider à établir un diagnostic de la performance, identifier les causes d’arrêt, hiérarchiser les actifs critiques, structurer le plan de maintenance, améliorer le pilotage par les données et bâtir une feuille de route adaptée aux moyens de l’entreprise.

offer icon

Découvrez nos missions en Opérations et Industrie

Améliorez durablement la performance de vos équipements et de votre organisation.

arrow right icon

summary icon Ce qu'il faut retenir

  • La maintenance préventive vise à réduire la probabilité de panne. Elle peut être systématique, conditionnelle ou prévisionnelle.
  • Les opérations peuvent être réparties selon cinq niveaux, des actions simples réalisées par l’opérateur aux interventions lourdes nécessitant une expertise spécialisée.
  • La Total Productive Maintenance (TPM) associe les équipes de production et de maintenance pour améliorer durablement la performance des équipements.
  • Un plan efficace priorise les actifs critiques, définit les tâches et les responsabilités, et s’appuie sur des indicateurs pertinents pour progresser.
bpi logo

Décidé à avancer avec nous ?


Échangez avec Bpifrance Conseil

check iconUn accompagnement sur mesure

check iconAnalyse, mise en œuvre et suivi

check iconIdentification des enjeux et opportunités et formalisation de recommandations pratiques et pérennes

Prendre contact

Partager l'article

Des questions sur nos missions conseil ?

Réduire la probabilité de panne ou de dégradation en intervenant avant la défaillance, tout en maîtrisant le meilleur équilibre entre disponibilité, sécurité, qualité et coûts.

La maintenance systématique, déclenchée selon une échéance ; la maintenance conditionnelle, déclenchée selon l’état mesuré ; et la maintenance prévisionnelle ou prédictive, fondée sur l’évolution des données.

Le curatif intervient après une panne afin de rétablir durablement le fonctionnement. Le préventif intervient avant la panne pour réduire sa probabilité ou limiter la dégradation.

Inspections, nettoyage, lubrification, réglages, contrôles de sécurité, étalonnage, resserrage, remplacement de pièces d’usure et analyses d’état, selon l’équipement et ses risques.

La fréquence dépend des recommandations, de l’usage, de l’environnement, de la criticité et de l’historique. Elle doit être revue si les données montrent trop de pannes ou, à l’inverse, des interventions sans valeur.

Additionnez les temps internes, les prestataires, les pièces, l’outillage, les arrêts, les logiciels et la formation. Comparez ce coût aux risques évités et vérifiez les résultats sur un périmètre pilote.